Bahay / Blog / Balita sa Industriya / Mga Industriya ng Aluminum Extrusion: Proseso, Mga Aplikasyon, at Paano Pumili ng Supplier
Balita sa Industriya


Ang mga industriya ng aluminyo extrusion ay hindi na tungkol lamang sa pagtulak ng mainit na metal sa pamamagitan ng isang die. Ang pinaka-maaasahang supply chain ay may isang katangian: isang kasosyo na kumokontrol sa disenyo ng die, extrusion, heat treatment, surface finishing, at final machining. Para sa isang mamimili, binabawasan nito ang tolerance stacking at pinapaikli ang oras ng kwalipikasyon. Ang praktikal na konklusyon ay simple: kapag inihambing ang mga supplier, suriin ang buong loop ng produksyon, hindi lamang ang laki ng pagpindot sa pagpindot.
Pangunahing konklusyon: Maglagay ng hindi bababa sa mas maraming timbang sa mga kakayahan sa ibaba ng agos tulad ng sa press tonnage. Ang in-house na paggawa ng die, aging furnace, at CNC machining ay kadalasang nagiging bahagi ng extruded profile na handa sa produksyon.
Sa core nito, ang aluminum extrusion ay isang mainit na proseso ng pagbuo. Ang isang preheated billet ay itinutulak sa isang die sa ilalim ng mataas na presyon, na gumagawa ng tuluy-tuloy na profile na may nakapirming cross-section. Ang pagiging mapagkumpitensya ng industriya, gayunpaman, ay nakasalalay sa kung ano ang nangyayari sa paligid ng hakbang na iyon. Ang isang supplier na hindi makokontrol ang kumpletong thermal cycle ay magpupumilit na maghatid ng pare-parehong dimensional na katumpakan at mekanikal na mga katangian.
Ang bawat yugto ay isang potensyal na mapagkukunan ng pagkakaiba-iba. Halimbawa, binabago ng temperatura ng die ang kalidad ng ibabaw, ang rate ng pag-quench ay nakakaapekto sa katigasan, at tinutukoy ng tagal ng pagtanda ang pagkakaiba sa pagitan ng malambot na profile ng T5 at ng mas matigas na profile ng T6. Maraming mga inhinyero ang pumipili ng haluang metal sa papel ngunit kalaunan ay natuklasan na ang kontrol sa proseso ng supplier ay may mas malaking impluwensya sa tunay na pag-uugali ng bahagi.
Para sa mga frame na ginagamit sa mga linya ng pagpupulong at mga sistema ng paghawak ng materyal, ang mga inhinyero ay bihirang nangangailangan ng mga kakaibang haluang metal. Kailangan nila ng tuwid, dimensional na pare-parehong mga seksyon. Iyon ang dahilan kung bakit maraming mga specifier ang nag-standardize sa pang-industriya na aluminyo extrusion profile ginawa sa mahigpit na mga pagpapaubaya at magagamit sa hanay ng mga karaniwang sukat.
 Mga Supplier ng Industrial Aluminum Extrusion Profiles, Custom na Pabrika Bilang Industrial Aluminum Extrusion Profiles Suppliers at Industrial Aluminum Extrusion Profiles Factory sa China, nag-aalok ang Jianbang ng Custom In... Tingnan ang Produkto →
Inililista ng mga datasheet ang lakas at pagpahaba, ngunit hindi ipinapakita ng mga ito kung paano kumikilos ang isang haluang metal sa panahon ng welding, anodizing, o bending. Inihahambing ng talahanayan sa ibaba ang mga karaniwang extrusion alloy na ginagamit sa mga industriya ng aluminum extrusion, na may karaniwang mga hanay ng lakas ng ani.
Sa pagsasagawa, ang isang mas mataas na lakas ng haluang metal ay hindi palaging ang pinakamahusay na pagpipilian. Kung ang profile ay dapat na curved o anodized, ang isang katamtamang haluang metal tulad ng 6063 ay maaaring gumawa ng isang mas mahusay na ibabaw at isang mas mababang kabuuang gastos.
Sa buong industriya ng aluminum extrusion, ang demand ay puro sa gusali at construction, automotive, at bagong enerhiya. Ang konstruksiyon ay nananatiling pinakamalaking segment dahil ang mga kurtina sa dingding, mga frame ng bintana, at mga seksyon ng istruktura ay nakasalalay sa extruded na aluminyo. Ang sasakyan at bagong enerhiya ay naging ang pinakamabilis na lumalagong mga lugar habang ang mga tagagawa ay lumipat sa magaan na mga istraktura.
Ang pag-iimbak ng enerhiya ay isang partikular na kawili-wiling application dahil pinagsama-sama ng mga frame ng baterya pack ang mga manipis na pader, mataas na higpit, at mahigpit na pagtitiis sa pagpupulong. Maraming mga tagagawa ang umaasa ngayon mga profile ng aluminyo para sa mga pack ng baterya na imbakan ng enerhiya upang matugunan ang parehong structural at thermal target.
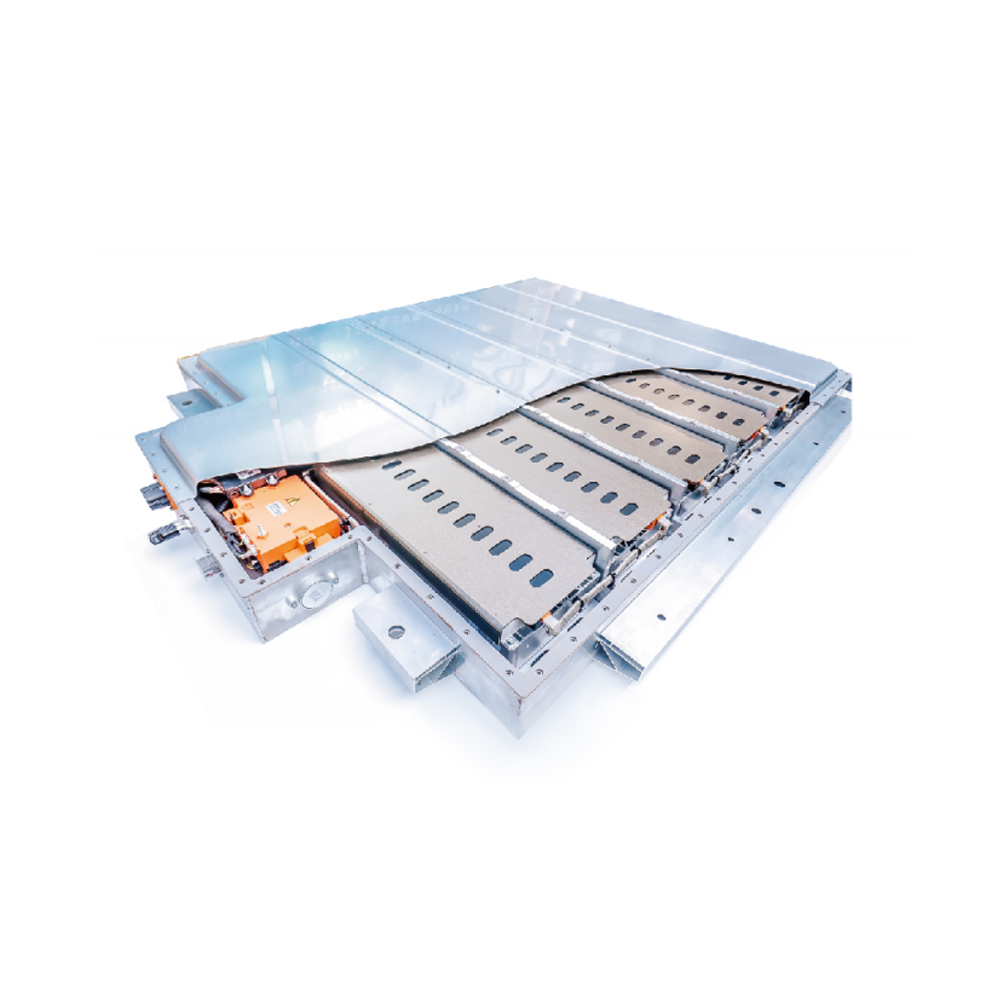 Aluminum Extrusion para sa Energy Storage Battery Pack Manufacturers, Factory - Jia Ang Jianbang ay Aluminum Extrusion para sa Energy Storage Battery Pack Manufacturers at Factory sa China, Custom Aluminum Extrusion para sa Energy... Tingnan ang Produkto →
Para sa mas malawak na view ng automotive shift, tingnan kung paano pinagtibay ang aluminum extrusion sa mga sasakyang automotive at bagong enerhiya .
Pinipigilan ng isang structured sourcing na proseso ang mga mamahaling surpresa. Ang sumusunod na daloy ng trabaho ay gumagana para sa karamihan ng mga aluminum extrusion program, mula sa mga simpleng seksyon ng arkitektura hanggang sa mga kumplikadong bahagi ng automotive.
Magpasya kung ang profile ay magdadala ng mga structural load, haharap sa panlabas na pagkakalantad, o nangangailangan ng madalas na paglilinis. Ito ay nagpapaliit sa haluang metal at init ng ulo.
Gamitin ang talahanayan ng data sa itaas. Huwag tumukoy ng mas mataas na lakas na haluang metal kaysa sa kinakailangan kung ang pangunahing kinakailangan ay kalidad ng ibabaw o weldability.
Isali ang die maker nang maaga. Ang pagkakapareho ng kapal ng pader at ang posisyon ng mga linya ng die ay nagbabago sa mga makakamit na pagpapahintulot at panghuling gastos.
Suriin ang straightness, twist, surface finish, at tigas bago aprubahan. A vertically integrated aluminum extrusion supplier maaaring mabilis na umulit dahil ang disenyo, die, extrusion, at pagsubok ay nasa ilalim ng isang bubong.
I-coordinate ang anodizing, powder coating, cutting, at CNC sa iskedyul ng extrusion. Para sa mga drilled, milled, o tapped na bahagi, tanungin kung ang parehong sistema ay maaaring tumakbo mga bahagi ng sasakyan CNC machining .
 Mga Bahagi ng Sasakyan Mga Tagagawa, Pabrika ng CNC Machining - Jiangyin Jianbang Alumin Ang Jianbang ay Automotive Parts CNC Machining Manufacturers at Factory sa China, Custom Automotive Parts CNC Machining online, Automotive P... Tingnan ang Produkto →
I-align ang packaging, stock program, at material traceability bago umakyat ang produksyon.
Ang mga profile ng aluminyo ay madalas na pinapanatili lamang kapag ang isang patong ay nagsisimulang kumupas o ang isang window frame ay nagsimulang tumulo. Sa mga panlabas na aplikasyon, ang pang-araw-araw na polusyon at mga deposito ng asin ay maaaring mabawasan ang buhay ng isang anodized o powder-coated na ibabaw. Ang pinakaepektibong programa sa pagpapanatili ay simple: linisin gamit ang banayad na sabong panlaba at tubig sa mga regular na pagitan, iwasan ang mga nakasasakit na pad, at suriin ang mga gasket at mga butas ng paagusan sa mga seksyon ng kurtina sa dingding.
Para sa mga proyektong pang-industriya at istruktura, mahalaga ang pagsunod tulad ng pagpapanatili. Tinutukoy ng mga pamantayan ng sanggunian tulad ng EN 755 o ASTM B221 ang mga dimensional tolerance at mekanikal na katangian para sa extruded na aluminyo. Maaaring mangailangan ng dokumentasyon ng IATF 16949 at PPAP ang mga customer ng sasakyan. Ang mga bagong proyekto ng enerhiya at e-mobility ay madalas na nangangailangan ng ganap na traceability mula sa billet cast lot hanggang sa extrusion batch. Ang isang may kakayahang extrusion partner ay dapat na makapagbigay ng mga materyal na sertipiko, mga talaan ng surface finish, at mga ulat sa inspeksyon nang hindi gumagawa ng espesyal na kahilingan.

Copyright © 2025 Jiangyin Jianbang Aluminum Co., Ltd.
Lahat ng Karapatan ay Nakalaan.
 Mga Manufacturer ng Aluminum Extrusion
Mga Supplier ng Aluminum Profile


